
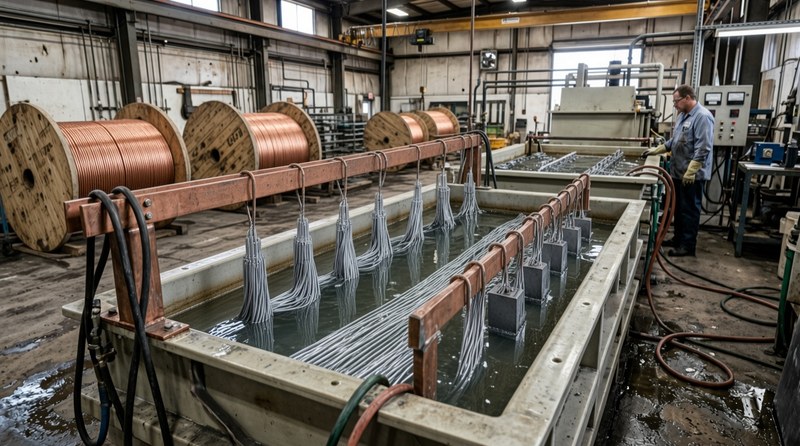
В современном кабельном производстве лужение медных жил — это не просто защита от окисления, а высокоточный технологический процесс, от которого зависят электропроводность и срок службы готового изделия. Традиционные методы горячего лужения всё чаще уступают место гальваническому осаждению олова — методу, позволяющему получать покрытия с заданной толщиной, равномерностью и структурой. Однако именно при гальваническом лужении требования к чистоте исходного олова становятся критическими. Любые примеси, даже в микроконцентрациях, приводят к дефектам покрытия, сбоям в работе оборудования и многократным финансовым потерям.
В этой статье разберем, почему для кабельной промышленности необходимо олово чистотой не менее 99,95%, и к каким последствиям приводит использование сырья с повышенным содержанием посторонних элементов.
Зачем лудить медный кабель?
Лужение — это нанесение тонкого слоя олова (обычно толщиной 1,5–4 мкм) на поверхность медной токопроводящей жилы. Гальванический метод обеспечивает наилучшую адгезию и равномерность покрытия, что особенно важно для:
- Защиты от окисления. Медь активно окисляется на воздухе, особенно в условиях повышенной влажности и температуры. Оловянный слой создаёт надёжный барьер, предотвращающий образование оксидной плёнки, которая ухудшает электрический контакт и затрудняет пайку;
- Обеспечения паяемости. Современные электронные узлы и соединители требуют идеально паяемой поверхности, что достигается только качественным оловянным покрытием;
- Коррозионной стойкости. Лужёные жилы устойчивы к агрессивным средам, что критично для кабелей, эксплуатируемых в промышленности, транспорте и на открытом воздухе.
При гальваническом лужении олово поступает в электролит в виде солей, которые получают из высокочистого металлического олова. Именно чистота исходного сырья определяет стабильность электролита, скорость осаждения и свойства покрытия.
Чистота олова: почему 99,95% — это не роскошь, а норматив
Для кабельной промышленности олово должно иметь содержание основного металла не менее 99,95%. Это означает, что суммарная доля всех примесей не превышает 0,05%. Такой уровень чистоты гарантирует:
- Стабильный состав электролита при гальваническом осаждении;
- Отсутствие побочных реакций, ведущих к образованию шлама и пассивации анодов;
- Равномерную мелкозернистую структуру осадка с высокой адгезией к меди.
Примеси, присутствующие в олове даже в количестве сотых или тысячных долей процента, способны кардинально изменить параметры процесса и качество готового кабеля.
Основные примеси и их влияние на гальваническое лужение
| Примесь | Допустимый уровень | Последствия при превышении |
|---|---|---|
| Свинец (Pb) | до 0,025% | Ухудшает рассеивающую способность электролита, приводит к неоднородности покрытия, снижает коррозионную стойкость |
| Медь (Cu) | до 0,01% | Соосаждается с оловом, образуя грубые кристаллические структуры; покрытие становится шероховатым и пористым |
| Висмут (Bi) | до 0,01% | Изменяет потенциал осаждения, вызывая появление дендритов и ухудшение смачиваемости |
| Железо (Fe) | до 0,009% | Катализирует окисление электролита, увеличивает расход стабилизаторов, ухудшает пластичность покрытия |
| Цинк (Zn) | до 0,002% | Вызывает хрупкость осадка, снижает адгезию к меди, провоцирует образование пузырьков на поверхности |
При гальваническом процессе любая примесь, попавшая в электролит, накапливается со временем, и её удаление требует остановки производства, дорогостоящей очистки или полной замены раствора. Таким образом, чистота исходного олова напрямую влияет на технологическую стабильность.
Последствия использования олова низкой чистоты: от брака до аварий
1. Дефекты покрытия на кабеле
- Неравномерная толщина и пористость. Из-за изменения поляризации осадок становится рыхлым, с микротрещинами. В таких местах медь быстро окисляется;
- Шероховатость и «наросты». Примеси меди и висмута провоцируют образование дендритных образований, которые могут привести к коротким замыканиям в многожильных кабелях;
- Плохая адгезия. Покрытие отслаивается при изгибах, обнажая медь — это прямой путь к отказу изделия при монтаже.
2. Сбои в работе гальванической линии
- Быстрое загрязнение электролита. Примеси переходят в раствор, изменяют его pH, плотность тока и эффективность осаждения. Приходится чаще проводить корректировку и фильтрацию;
- Пассивация анодов. Кадмий и железо образуют на анодах плотные оксидные плёнки, снижая выход по току и требуя более высокого напряжения — это перегрев и преждевременный износ выпрямителей;
- Рост шлама и осадка. Увеличивается количество твёрдых частиц, которые абразивно изнашивают насосы, фильтры и уплотнения.
3. Ухудшение электрических и механических свойств кабеля
- Рост переходного сопротивления из-за оксидных включений;
- Снижение гибкости — покрытие становится хрупким, что критично для подвижных кабелей;
- Сокращение срока службы — коррозия начинается именно в местах дефектов покрытия.
Иллюзия экономии: дешёвое олово обходится дороже
Многие производители соблазняются закупкой олова с чистотой 99,5–99,9% (так называемое «техническое» олово), которое может быть дешевле. Однако расчёт полной стоимости владения показывает обратное:
Реальный подсчёт показывает, что экономия 5–10% на сырье оборачивается увеличением общих производственных затрат на 20–40% за счёт простоев, перерасхода реагентов, брака и внеплановых ремонтов. Кроме того, рекламации со стороны заказчиков кабеля могут подорвать репутацию на годы.
Как выбрать правильное олово для гальванического производства
- Требуйте сертификат химического состава от поставщика с указанием содержания каждого элемента — данные должны подтверждать чистоту не менее 99,95%.
- Проверяйте паспортные данные по методам атомно-эмиссионной спектрометрии (ICP) — только они дают достоверную картину микропримесей.
- Контролируйте анодный процесс — качественные аноды должны растворяться равномерно, без шламообразования и изменения цвета электролита.
- Сотрудничайте с проверенными поставщиками, которые гарантируют стабильность состава от партии к партии.
Заключение
В современном кабельном производстве, особенно при гальваническом лужении, чистота олова — это не формальное требование, а ключевой фактор технологического успеха. Использование металла с содержанием основного компонента менее 99,95% неизбежно ведёт к росту брака, износу оборудования и финансовым потерям, которые многократно превышают начальную «экономию».
Выбор поставщика, поставляющего олово высокой чистоты с подтверждённым химическим составом — это вклад в стабильность вашего производства, долговечность кабельной продукции и доверие ваших заказчиков. Не позволяйте ложной экономии ставить под угрозу качество и репутацию.
ООО «Скат» предлагает олово марок с чистотой 99,95% и выше, соответствующее самым строгим требованиям кабельной промышленности. Все партии сопровождаются сертификатами химического состава. Обращайтесь за консультацией и подбором оптимального материала для ваших задач.